Сварочные аппараты TIG выбираются в зависимости от поставленной задачи. Важно учитывать не только максимальный сварочный ток, но и материал, толщину металла, режим работы, возможность сварки на постоянном или переменном токе, высокочастотный поджиг дуги, импульсные режимы и удобство настройки параметров.
Аргонодуговая сварка применяется там, где требуется аккуратный шов, высокий контроль сварочной ванны и качественный внешний вид соединения. TIG часто используют для сварки нержавеющих и высоколегированных сталей, алюминия, меди, титана, тонкого металла, ответственных изделий и деталей, где важны точность и чистота процесса.
В этой статье разберём, на что обратить внимание при выборе аппарата для аргонодуговой сварки, чем отличаются TIG DC и TIG AC/DC, какие режимы действительно важны и какую комплектацию нужно учитывать вместе с аппаратом.
Что важно при выборе сварочного аппарата TIG
Перед сравнением моделей нужно определить не только ток в характеристиках, но и реальные условия работы.
- Задача и материал: сначала определите, что именно нужно варить: углеродистую сталь, нержавеющую сталь, высоколегированные стали, алюминий, медь, титан, чугун или тонколистовой металл. От этого зависит выбор постоянного или переменного тока, режимов и расходных материалов.
- Толщина металла: чем толще металл, тем выше требования к сварочному току, ПВ аппарата, горелке и охлаждению. Для тонкого металла важнее стабильность дуги на малых токах, точная регулировка и возможность использовать импульсный режим.
- Максимальный сварочный ток и ПВ: максимальный ток показывает верхнюю границу аппарата, но для реальной работы важнее рабочий ток и продолжительность включения. Аппарат должен уверенно работать на том токе, который нужен под вашу задачу, а не только кратковременно выдавать паспортный максимум.
- Поджиг дуги: HF зажигает дугу без касания детали и снижает риск загрязнения вольфрама при старте. Lift TIG зажигает дугу после касания и отрыва электрода; этот вариант полезен там, где применение высокочастотного поджига ограничено. Оба способа выбирают по условиям работы, а не по классу аппарата.
- Импульсные режимы: импульс помогает управлять средним током и сварочной ванной, в том числе при работе с тонким металлом. Он нужен не для каждой задачи: влияние на скорость и тепловложение зависит от настроек, материала и техники сварки.
- Совместимость расходников: подбирайте вольфрамовый электрод, цангу, корпус цанги, сопло и колпачок под горелку и рабочий ток. Газовую линзу выбирают, когда нужна более равномерная газовая защита или увеличенный вылет электрода; она не обязательна для каждой задачи.
- Газовая защита: для большинства TIG-задач используют аргон. Проверьте герметичность соединений, редуктор или расходомер, нужный расход и возможность настроить подачу газа до и после сварки. Недостаточный или избыточный расход может ухудшить защиту шва.
- Управление: если важны аккуратный старт и окончание шва, проверьте регулировку начального и конечного тока, спада тока, режимы 2T/4T и совместимость с педалью или кнопкой управления горелки.
Какой TIG-аппарат выбрать под задачу
Для выбора аппарата сначала нужно понять, какой металл будет свариваться.
| Материал | Что обычно смотреть | Ключевая логика выбора |
|---|---|---|
| Сталь, нержавеющие и высоколегированные стали, медь, титан, чугун | TIG DC | Обычно рассматривают аппарат постоянного тока. Выбор мощности зависит от толщины металла, требуемого рабочего тока и интенсивности работы. |
| Алюминий и магниевые сплавы | TIG AC/DC | Для обычной TIG-сварки выбирают AC/DC: переменный ток обеспечивает очистку оксидной плёнки. Проверьте доступные настройки AC balance и AC frequency; специализированные DC-процессы подбирают отдельно. |
1. Начинайте с материала и толщины металла
Главная ошибка при выборе TIG-аппарата — смотреть только на максимальный ток. В аргонодуговой сварке важнее понять, какой металл будет свариваться и какая толщина деталей встречается чаще всего.
Если нужно варить сталь, нержавейку, высоколегированные стали, медь, титан или чугун, обычно рассматривают TIG DC. Если планируется обычная TIG-сварка алюминия или магниевых сплавов, выбирают аппарат TIG AC/DC.
Толщина металла влияет на требуемый ток, режим сварки, диаметр вольфрамового электрода, тип присадки и выбор горелки. Для тонкого металла важна стабильная дуга на малом токе. Для толстого металла важны запас по мощности, ПВ, охлаждение горелки и возможность длительно работать без перегрева.
Сначала определите материал, толщину, длину шва и интенсивность работы. Только после этого сравнивайте ток, ПВ, режимы, горелку и комплектацию.
2. TIG DC или TIG AC/DC
Выбор между TIG DC и TIG AC/DC — один из ключевых моментов.
TIG DC работает на постоянном токе и подходит для большинства задач по сварке сталей, нержавеющих и высоколегированных сталей, меди, титана и чугуна. Если алюминий не входит в задачи, такой источник может быть достаточен без функций переменного тока.
TIG AC/DC работает и на постоянном, и на переменном токе. Для обычной TIG-сварки алюминия и магниевых сплавов выбирают переменный ток: положительный полупериод помогает удалить оксидную плёнку, отрицательный обеспечивает нагрев и проплавление основного металла.
Если алюминий не планируется, AC/DC может быть избыточным. Для большинства задач с алюминием, даже периодических, выбирайте AC/DC. Специализированная сварка алюминия на постоянном токе с гелием и тщательной подготовкой поверхности возможна, но её нельзя считать заменой универсальному AC/DC-аппарату.
3. Сварочный ток и ПВ
Максимальный сварочный ток показывает верхнюю границу возможностей аппарата, но не говорит о том, насколько стабильно оборудование будет работать в реальной задаче.
Для TIG-сварки важно смотреть рабочий ток и ПВ. ПВ — процент времени работы на указанном токе в цикле, который обычно составляет 10 минут. Сравнивайте модели при одинаковом или близком токе и сопоставимых условиях испытания, указанных производителем. Для регулярной работы важен ПВ именно на вашем рабочем токе.
Для тонкого металла важна не только верхняя граница тока, но и нижний диапазон регулировки. Аппарат должен стабильно держать дугу на малых токах, иначе будет сложно аккуратно варить тонкие детали, нержавейку и ответственные соединения.
Для производства подбирайте аппарат с запасом по рабочему току и ПВ, чтобы реже прерывать сварку из-за перегрева. При выборе также учитывайте питание, условия эксплуатации и доступность сервиса.
4. Поджиг дуги: Lift TIG или HF
Поджиг дуги сильно влияет на удобство работы и качество старта шва.
Lift TIG — поджиг касанием и плавным отрывом вольфрамового электрода от детали. Он не создаёт высокочастотный импульс при старте и бывает полезен рядом с оборудованием, чувствительным к помехам. Уточняйте порядок поджига в инструкции конкретного аппарата: контролируемое касание и плавный отрыв снижают риск прилипания и загрязнения электрода.
HF-поджиг — высокочастотный бесконтактный поджиг дуги. Электрод не нужно касаться детали, поэтому снижается риск загрязнения вольфрама и сварочной ванны. HF-поджиг особенно полезен при аккуратной сварке, работе с тонким металлом, нержавейкой, алюминием и ответственными изделиями.
Если важен бесконтактный старт без риска переноса частиц вольфрама с касания, выбирайте HF. Если высокочастотный поджиг нежелателен из-за помех или ограничений на объекте, рассмотрите Lift TIG. Проверьте, какие способы поддерживает выбранная модель.
5. Импульсный режим
Импульсный режим позволяет чередовать высокий и низкий сварочный ток. Это помогает контролировать тепловложение, снижать риск прожога, аккуратнее формировать шов и работать с тонкими деталями.
Импульс полезен при сварке тонкого металла, нержавеющих и высоколегированных сталей, алюминия, а также в задачах, где важен внешний вид шва и контроль сварочной ванны.
При этом импульс не должен быть самоцелью. Если задачи простые, металл типовой, а требования к внешнему виду умеренные, важнее стабильная дуга, нормальная регулировка тока, подходящая горелка, качественный газ и правильно подобранные расходники.
Дополнительные режимы полезны, когда решают конкретную задачу: помогают контролировать тепловложение на тонком металле, работать с алюминием, аккуратно завершать шов или повторять настройки. Скорость работы оценивайте на пробном шве с учётом качества результата.
6. AC-настройки для алюминия
Если аппарат выбирается для алюминия, важно смотреть не только наличие AC/DC, но и возможности настройки переменного тока.
AC balance влияет на соотношение очистки оксидной плёнки и глубины проплавления. Если очистки недостаточно, шов может получаться нестабильным и загрязнённым. Если очистки слишком много, электрод сильнее перегревается, а проплавление может ухудшаться.
AC frequency влияет на ширину и направленность дуги. Повышение частоты обычно сужает дугу и может помочь при точной сварке алюминия; нужное значение зависит от соединения и режима.
Для простых задач достаточно базового AC/DC-аппарата. Для более точной работы с алюминием лучше выбирать модель с расширенной настройкой AC balance, AC frequency и импульсных режимов.
7. Горелка, охлаждение и удобство работы
Горелка должна соответствовать сварочному току, длительности работы и условиям эксплуатации. Неправильно подобранная горелка может перегреваться, быстро расходовать комплектующие и мешать нормальной работе сварщика.
Для периодических работ обычно достаточно стандартной TIG-горелки с воздушным охлаждением. Если аппарат используется редко, на умеренных токах и без длинных непрерывных швов, блок жидкостного охлаждения чаще всего избыточен.
Для интенсивной сварки, высоких токов и длинных швов проверяйте паспортный ток и ПВ самой горелки, а не только источника. Если воздушно-охлаждаемая горелка не выдерживает нужный режим, выбирайте совместимую горелку с жидкостным охлаждением и блок охлаждения.
Также важно учитывать эргономику: длину горелки, гибкость кабель-пакета, кнопку управления, доступность расходников и удобство работы в ограниченном пространстве.
8. Расходники TIG и качество газовой защиты
Качество TIG-сварки зависит от совместимости и состояния расходников. Даже хороший аппарат не даст стабильного результата, если неправильно подобраны вольфрамовый электрод, сопло, цанга и корпус цанги. Газовую линзу добавляют по требованиям к защите и доступу к соединению.
Вольфрамовый электрод подбирают по материалу, току и режиму сварки. Диаметр электрода должен соответствовать рабочему диапазону тока. Слишком тонкий электрод будет перегреваться, слишком толстый может хуже работать на малых токах.
Сопло влияет на форму и стабильность газовой защиты. Газовая линза помогает сформировать более ровный и стабильный поток газа в сварочную ванну. Это особенно важно при сварке нержавеющих сталей, титана, ответственных изделий и при вылете электрода больше стандартного.
Качество газа также имеет значение. Для большинства TIG-задач используют аргон. Важно, чтобы газ поступал стабильно, без подсоса воздуха, с расходом под выбранное сопло и через исправный редуктор или расходомер. Недостаточная или избыточная подача газа может нарушить защиту сварочной ванны и ухудшить качество шва.
При сварке корня шва нержавеющих труб может потребоваться защита обратной стороны аргоном. Для титана одной защиты ванны соплом часто недостаточно: технологию подбирают с учётом защиты остывающего шва и обратной стороны соединения. Эти требования учитывайте при подборе газового оборудования и оснастки.
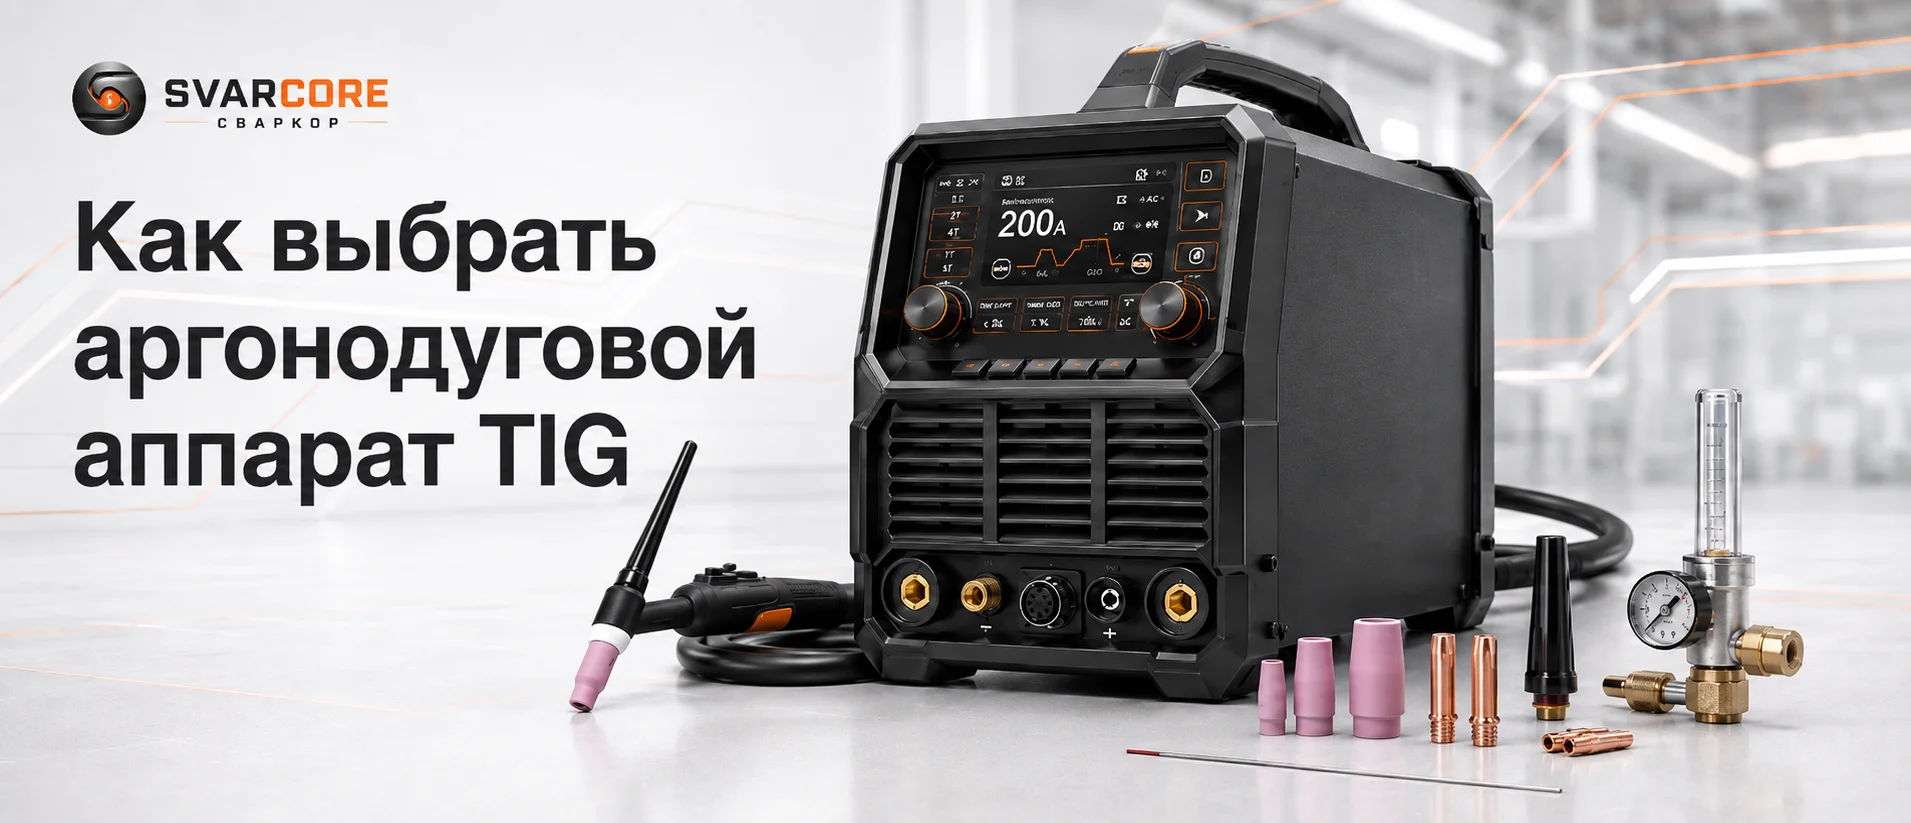
9. Что входит в минимальную комплектацию TIG-поста
TIG-аппарат — это только часть сварочного поста. Для нормальной работы нужно сразу учитывать комплектующие и расходники.
| Позиция | Зачем нужна | Что проверить |
|---|---|---|
| TIG-горелка и верно подобранные комплектующие | Передают ток и защитный газ в зону сварки, фиксируют вольфрамовый электрод и формируют газовую защиту | Ток, длина, тип охлаждения, совместимость горелки, цанг, корпусов цанг, сопел, газовых линз и колпачков |
| Обратный кабель с зажимом массы | Замыкает сварочную цепь и обеспечивает подключение изделия к аппарату | Сечение и длина кабеля, качество зажима, плотность контакта, соответствие рабочему току |
| Вольфрамовые электроды | Формируют дугу при TIG-сварке | Диаметр, тип электрода, соответствие материалу и режиму |
| Присадочная проволока | Используется для заполнения сварочной ванны | Материал, диаметр, соответствие свариваемому металлу |
| Аргон, редуктор или расходомер | Обеспечивают защиту сварочной ванны от воздуха | Качество газа, расход, герметичность соединений, исправность редуктора или расходомера |
| Средства защиты | Защищают сварщика во время работы | Маска, краги, спецодежда, защита глаз и кожи от излучения |
Если аппарат AC/DC и планируется сварка алюминия, нужно дополнительно учитывать подходящий тип вольфрама, присадочный материал под сплав, настройки AC и горелку, которая выдержит нужный режим работы.
Если аппарат покупается для производства, важно заранее проверить доступность расходников. Нестандартные сопла, цанги, горелки и кабель-пакеты могут создать проблемы при обслуживании, если их сложно быстро купить.
10. Частые ошибки при выборе TIG-аппарата
Покупать обычный TIG DC для типовой сварки алюминия
Для большинства работ с алюминием и магниевыми сплавами выбирают TIG AC/DC. Обычный DC-аппарат с аргоном не обеспечивает очистку оксидной плёнки; специальные DC-процессы требуют иной газовой защиты и подготовки.
Смотреть только на максимальный ток
Аппарат может иметь высокий максимум, но низкий ПВ и не справляться с постоянными высокими нагрузками.
Не учитывать нижний ток
Для тонкого металла важна стабильная работа на малых токах. Если аппарат плохо держит дугу в нижнем диапазоне, аккуратная сварка будет затруднена.
Экономить на горелке и расходниках
Некачественная или неправильно подобранная расходка может испортить результат даже при хорошем аппарате.
Не учитывать качество газа
Плохая газовая защита приводит к окислению, пористости, нестабильной дуге и ухудшению внешнего вида шва.
Брать слишком простой аппарат для производства
Если ПВ на рабочем токе не соответствует нагрузке участка, аппарат может часто уходить в тепловую защиту и прерывать работу. Сравнивайте модели по режиму сварки, надёжности, доступности сервиса и общей стоимости эксплуатации.
11. Мини-алгоритм выбора TIG-аппарата
Как быстро сузить выбор TIG-аппарата
Используйте эту последовательность перед сравнением конкретных моделей.
| Шаг | Что определить | Что это даёт |
|---|---|---|
| 1 | Материал и необходимость переменного тока | Понимание, нужен ли TIG DC или TIG AC/DC |
| 2 | Толщину металла и требуемый рабочий ток | Выбор мощности аппарата, диаметра вольфрама и горелки |
| 3 | Интенсивность работы | Требования к ПВ, силовой части и охлаждению горелки |
| 4 | Тип поджига дуги | HF для бесконтактного старта или Lift TIG, когда нежелателен высокочастотный поджиг; проверить доступные режимы аппарата |
| 5 | Нужны ли импульсные режимы и AC-настройки | Понимание, нужны ли импульс, AC balance, AC frequency и расширенная настройка дуги |
| 6 | Комплектацию поста | Список горелки, комплектующих, вольфрамовых электродов, обратного кабеля, газа, присадки и средств защиты |
FAQ: частые вопросы по выбору TIG-аппарата
Можно ли варить алюминий обычным TIG DC?
Для обычной TIG-сварки алюминия и магниевых сплавов выбирайте AC/DC. На постоянном токе возможны специализированные технологии с гелием и тщательной подготовкой поверхности, но обычный TIG DC с аргоном для такой задачи не подходит.
Что лучше: Lift TIG или HF-поджиг?
HF удобен для бесконтактного старта и снижает риск загрязнения вольфрама при поджиге. Lift TIG полезен, если высокочастотный поджиг нежелателен; качество шва зависит от режима, подготовки и техники, а не только от способа старта.
Нужен ли импульсный режим?
Импульс может быть полезен на тонком металле и там, где важно управлять тепловложением и сварочной ванной. Для простых задач он не обязателен; эффект зависит от настроек и проверяется на пробном соединении.
Когда нужна горелка с жидкостным охлаждением?
При высоких токах, интенсивной сварке и длинных швах. Для редких работ и умеренных токов обычно достаточно горелки с воздушным охлаждением.
Какой газ нужен для TIG-сварки?
Для большинства TIG-задач используют аргон. Важно обеспечить стабильную подачу газа, исправный редуктор или расходомер и герметичность соединений.
Что важнее при выборе: ток или комплектация?
Важны оба фактора. Но хороший аппарат без подходящей горелки, расходников, газа, обратного кабеля с зажимом массы и правильно подобранного вольфрама не даст стабильного результата.
Нужен TIG-аппарат под конкретную задачу?
Опишите материал, толщину, требования к шву, режим работы, необходимость AC/DC, импульса и тип горелки. Подберём аргонодуговой аппарат, горелку, вольфрамовые электроды, расходники, газовое оборудование и комплектующие под ваши задачи.