Аппарат точечной сварки выбирают под конкретное соединение, а не только по максимальному сварочному току. Нужно знать материал и сочетание толщин листов, доступ к месту сварки, требуемое число точек и условия участка. Для одних работ подойдут подвесные клещи, для других нужна стационарная машина с оснасткой и повторяемым циклом.
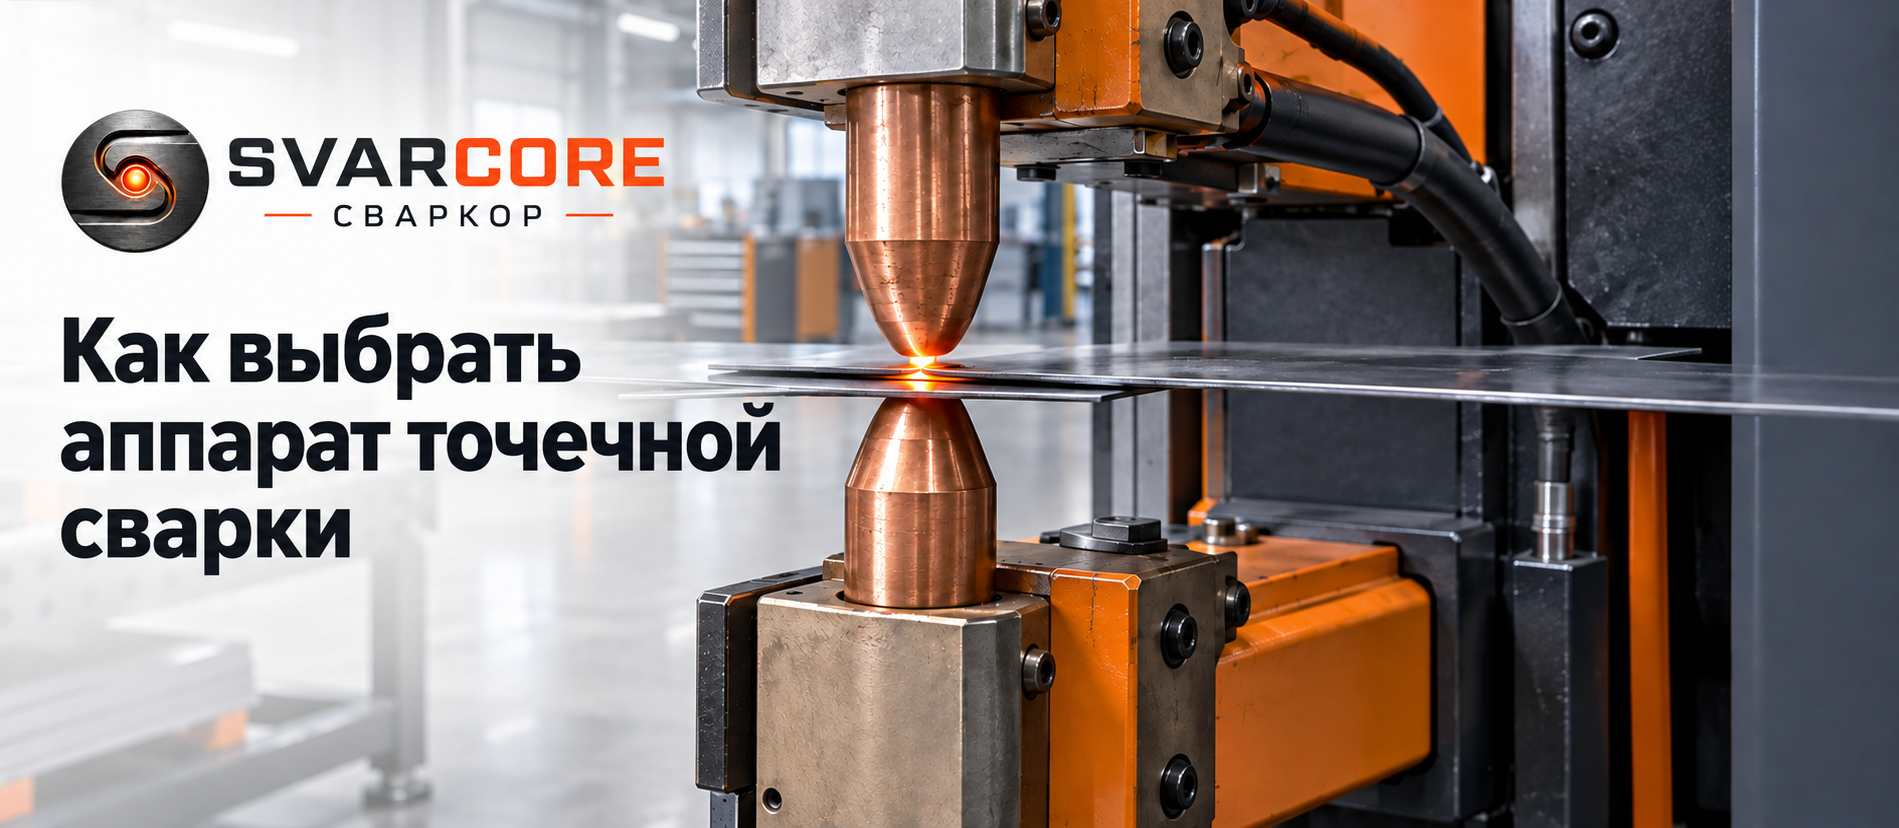
При контактной точечной сварке детали сжимают между электродами и кратковременно пропускают через них ток. Нагрев в зоне контакта формирует сварную точку; присадочная проволока и защитный газ для обычного процесса не требуются. Результат зависит от сочетания тока, времени и усилия электродов, а также от состояния поверхности, формы электродов и охлаждения.
Разберём, как выбрать клещи или машину контактной сварки по геометрии детали, настройкам, питанию и инфраструктуре, а перед покупкой проверить соединение на реальных образцах.
Что важно при выборе аппарата точечной сварки
Сначала опишите соединение и производственный цикл. Паспортные цифры сравнивайте после проверки доступа к месту сварки.
- Детали: материал, покрытия, сочетание толщин, число слоёв и требования к прочности соединения.
- Доступ: можно ли подвести электроды с обеих сторон; достаточны ли глубина зева, раствор плеч, ход и форма электродов.
- Формат работы: перемещать клещи вокруг крупного изделия или подавать заготовку в стационарную машину.
- Режим: нужны подтверждённые диапазоны сварочного тока, усилия сжатия и времени для вашей комбинации материалов. Одна максимальная цифра не гарантирует нужную точку.
- Повторяемость: для серии важны стабильное усилие, настройка последовательности цикла, сохранение программ и, при необходимости, контроль параметров.
- Инфраструктура: питание, пневматика и охлаждение по руководству выбранной модели; место для установки и безопасной подачи заготовок.
- Комплектация: электроды, плечи, кабели, блок управления, подвес или балансир, оснастка и сервис.
Клещи или стационарная машина?
Формат оборудования определяют по размеру изделия и доступу к точке. Точный режим сварки подтверждают паспортом и пробными соединениями.
| Задача | Что рассматривать | Критическая проверка |
|---|---|---|
| Крупное изделие трудно подать к станку | Подвесные клещи с подходящими плечами и управлением. | Масса, балансир, доступ к обеим сторонам соединения, длина кабелей и охлаждение. |
| Серийная сварка небольших деталей | Стационарную машину с удобной оснасткой и повторяемым циклом. | Усилие, ход электродов, темп работы, размещение детали и безопасность оператора. |
| Рельефные выступы или специальные соединения | Машину, для которой производитель допускает рельефную сварку. | Оснастка, геометрия выступов, усилие и программа сварки на конкретной детали. |
| Автоматизированная линия | Совместимый источник, клещи или машину и контроллер линии. | Сигналы управления, мониторинг, цикл, обслуживание и безопасность всей ячейки. |
1. Начните с соединения, а не с аппарата
Запишите материал каждого листа, толщину и число слоёв, наличие покрытия, размеры детали, количество точек и требование к их расположению. Для оцинкованной стали, нержавеющих и высокопрочных сталей режим может отличаться от режима обычной низкоуглеродистой стали. Не переносите настройки с одного материала на другой без проверки.
Уточните, какой результат считается приемлемым: достаточно ли соединить детали для дальнейшей сборки или точка должна выдерживать заданную нагрузку по конструкторской документации. Требуемую прочность и метод контроля устанавливают по изделию и производственному заданию, а не по названию аппарата.
«Нужно соединять два листа указанной марки и толщины, доступ к точке с обеих сторон есть, изделие крупное и неподвижное, планируется серия из заданного числа точек за смену. Требуется контроль прочности по нашей документации». Такой запрос позволяет подобрать и оборудование, и пробный режим.
2. Выберите формат: подвесные клещи или стационарная машина
Подвесные клещи перемещают к точкам на крупном изделии. Их выбирают, когда заготовку неудобно подавать под стационарные электроды. Важны масса с учётом подвеса, форма и длина плеч, усилие, ход, кабельный пакет и доступ к месту работы.
Стационарная машина подходит, если деталь можно уверенно позиционировать под электродами. Для серийной работы важны удобство оснастки, повторяемость усилия, настройки цикла, производительность и безопасная зона рук оператора.
Рельефная сварка использует подготовленные выступы или форму детали для локализации соединения. Не считайте любую точечную машину пригодной для неё: проверьте поддержку режима, рабочую оснастку и требования производителя к усилию и управлению.
3. Проверьте доступ электродов и геометрию детали
Обычная двусторонняя точечная сварка требует, чтобы электроды сжимали соединение с противоположных сторон. Если доступ есть только с одной стороны, сначала пересмотрите конструкцию соединения или подберите отдельную технологию. Кузовной споттер для вытяжки вмятин решает другую задачу и не заменяет автоматически промышленные клещи.
Глубина зева или вылет плеч определяет, насколько далеко от края детали можно расположить точку. Раствор плеч и ход электродов показывают, войдёт ли заготовка в рабочую зону и можно ли её извлечь после сварки. Проверяйте эти размеры на чертеже детали вместе с оснасткой: большой ток бесполезен, если электроды не достают до точки.
Глубина точки
Измерьте расстояние от края изделия до самой удалённой точки и сравните его с доступным вылетом конкретных плеч.
Форма изделия
Рёбра жёсткости, отбортовки и соседние детали могут мешать плечам. Проверьте траекторию подвода электродов.
Смена оснастки
Если изделий несколько, выясните, доступны ли нужные плечи и электроды и сколько времени занимает переналадка.
4. Сравнивайте ток, усилие и время как один режим
При контактной сварке тепло возникает при прохождении тока через детали и их контактную зону. Но высокая цифра максимального тока сама по себе не гарантирует качественное соединение. На результат влияют длительность импульса, усилие прижатия, форма и состояние электродов, покрытия и подготовка поверхности.
Проверьте диапазоны регулировки сварочного тока, усилия электродов и времени у выбранной модели. Уточните, какой ток указан в каталоге: сварочный на вторичной стороне, ток короткого замыкания или иной паспортный показатель. Эти величины нельзя без пояснения сравнивать как равнозначные.
Для выбора попросите производителя или поставщика показать рекомендуемые режимы для вашей комбинации листов. На ответственных изделиях нужен пробный цикл и проверка образцов по принятой у вас методике. Универсальной таблицы «толщина листа → ток аппарата», одинаковой для всех машин, нет.
Просите подтвердить не только «максимальный ток», но и возможность задать нужное усилие и последовательность цикла для вашего соединения. Если данные в карточке товара не расшифрованы, сверяйте их с паспортом.
5. Оцените управление циклом и повторяемость
Базовый цикл включает сжатие деталей до включения тока, сварочный импульс и выдержку под давлением после его окончания. Для стабильной серии важно, чтобы машина воспроизводила эти этапы и не запускала импульс до достижения требуемого контакта.
Выясните, можно ли менять время сжатия и выдержки, задавать несколько импульсов, сохранять программы для разных деталей и контролировать фактические параметры. Нужность этих функций определяется производством: для короткой серии может хватить простой настройки, для многих изделий и смен операторов важнее повторяемые рецепты и журнал контроля.
Отдельно проверьте защиту от ошибочного запуска и удобство работы с органами управления. Сама по себе цифровая панель не подтверждает качество сварной точки; результат проверяют на образце.
6. Сопоставьте питание, пневматику и охлаждение
Паспорт машины должен указывать напряжение и число фаз питания, потребляемую мощность или ток, требования к защите линии и заземлению. Для контактной сварки важно различать паспортную мощность при заданной продолжительности нагрузки и пиковое потребление. Электроподключение рассчитывают по инструкции конкретной модели и параметрам участка.
Пневматическим клещам и машинам нужен сжатый воздух с давлением и расходом, указанными производителем. Проверьте также требования к подготовке воздуха. Недостаточное усилие из-за просадки пневматики меняет режим соединения даже при правильной настройке тока.
У многих промышленных машин водяное охлаждение охватывает трансформатор, плечи и электроды. Сверьте необходимый расход и параметры воды, схему подключения и наличие защиты при отсутствии протока. Система охлаждения должна выдерживать реальный темп сварки; одно значение «точек в минуту» без условий мало говорит о работе на вашей детали.
| Ресурс участка | Что уточнить | Если не проверить |
|---|---|---|
| Электросеть | Фазы, напряжение, допустимая нагрузка, защита и кабель по инструкции. | Возможны ограничения режима и проблемы с питанием. |
| Пневматика | Давление и расход во время рабочего цикла, подготовка воздуха. | Усилие электродов может стать нестабильным. |
| Охлаждение | Расход и качество воды, подключение, контроль протока. | Перегрев снижает производительность и ресурс узлов. |
| Рабочее место | Габариты, масса, подвес, доступ оператора и подача заготовок. | Даже подходящую по режиму машину будет трудно использовать. |
7. Проверьте электроды и стоимость эксплуатации
Электроды формируют контакт с деталями и влияют на положение и размер сварной точки. Их форма, материал и охлаждение должны соответствовать свариваемому материалу и оснастке. В работе электроды изнашиваются и требуют ухода или замены по инструкции производителя.
До покупки уточните артикулы электродов и держателей, доступность сменных плеч, совместимость крепления и стоимость комплектующих. Для многосменного производства проверьте, как быстро можно заменить электроды и восстановить настройку без длительного простоя.
8. Заложите проверку качества и безопасность
Настройку режима начинают с пробных соединений на материале, максимально близком к серийной детали: та же марка, толщина, покрытие и подготовка поверхности. Визуального вида точки недостаточно для подтверждения прочности. Метод испытания и критерии приемки задают по документации изделия и требованиям заказчика.
При эксплуатации нужны безопасное ограждение зоны электродов, защита от защемления рук, исправная пневматика и охлаждение, а также обучение оператора. Конкретные защитные устройства и порядок обслуживания выбирают по руководству машины и оценке условий рабочего места. Не обходите блокировки ради ускорения цикла.
9. Частые ошибки при выборе машины точечной сварки
Выбирать по максимальному току
Без усилия, времени и данных по материалу ток не описывает готовый режим. Сравнивайте комплект характеристик.
Не измерить вылет плеч
Электроды могут не достать до нужной точки или не пройти вокруг детали и оснастки.
Забыть об инфраструктуре
Пневматика, охлаждение, питание и подвес могут потребовать отдельного бюджета и подготовки участка.
Не проверить пробную точку
Паспорт модели не заменяет испытание реального сочетания листов и режимов по требованиям изделия.
10. Мини-алгоритм выбора аппарата
Пройдите эти шаги до согласования коммерческого предложения.
| Шаг | Действие | Результат |
|---|---|---|
| 1 | Описать материал, толщины, покрытие, число точек и критерии приемки. | Техническое задание на соединение. |
| 2 | Проверить доступ с обеих сторон, вылет, раствор и ход электродов. | Подходящий формат клещей или машины. |
| 3 | Сверить ток, усилие, время, цикл и возможности управления. | Короткий список совместимых моделей. |
| 4 | Проверить питание, пневматику, охлаждение, оснастку и электроды. | Полная смета подготовки поста. |
| 5 | Выполнить пробную сварку и контроль образцов. | Подтверждённый режим для изделия. |
FAQ: частые вопросы по выбору точечной сварки
Чем отличаются клещи для точечной сварки от стационарной машины?
Клещи подводят к точкам на крупном или неподвижном изделии; стационарная машина удобна, когда заготовку можно подать и точно разместить между электродами. В обоих случаях требуется подходящий режим тока, времени и усилия.
Можно ли выбрать аппарат только по току в кА?
Нет. Уточните, какой именно ток указан, и сопоставьте его с регулируемым усилием, временем, геометрией электродов и требуемым соединением. Результат подтвердите на образцах.
Нужен ли доступ к листам с двух сторон?
Для обычной двусторонней контактной точечной сварки электроды должны сжимать листы с противоположных сторон. Если доступа нет, требуется пересмотреть конструкцию соединения или подобрать другую технологию.
Что важнее: глубина зева или раствор плеч?
Нужны оба размера. Глубина зева определяет расстояние точки от края, а раствор и ход позволяют ввести и извлечь деталь. Проверяйте их на чертеже конкретного изделия.
Всегда ли нужны пневматика и водяное охлаждение?
Нет, оснащение зависит от модели. У многих промышленных клещей и машин они предусмотрены, но требования к питанию, воздуху и воде нужно смотреть в руководстве выбранного оборудования.
Подойдёт ли кузовной споттер вместо точечных клещей?
Споттер для вытяжки вмятин и двусторонние промышленные клещи решают разные задачи. Для соединения листов по требованиям изделия выбирайте технологию и аппарат по документации, а не по общему слову «точечная».
Нужна машина точечной сварки под ваше изделие?
Пришлите материал и толщины листов, чертёж зоны доступа, число точек и требования к соединению. Уточним формат оборудования, питание, пневматику, охлаждение, электроды и возможность пробной сварки.