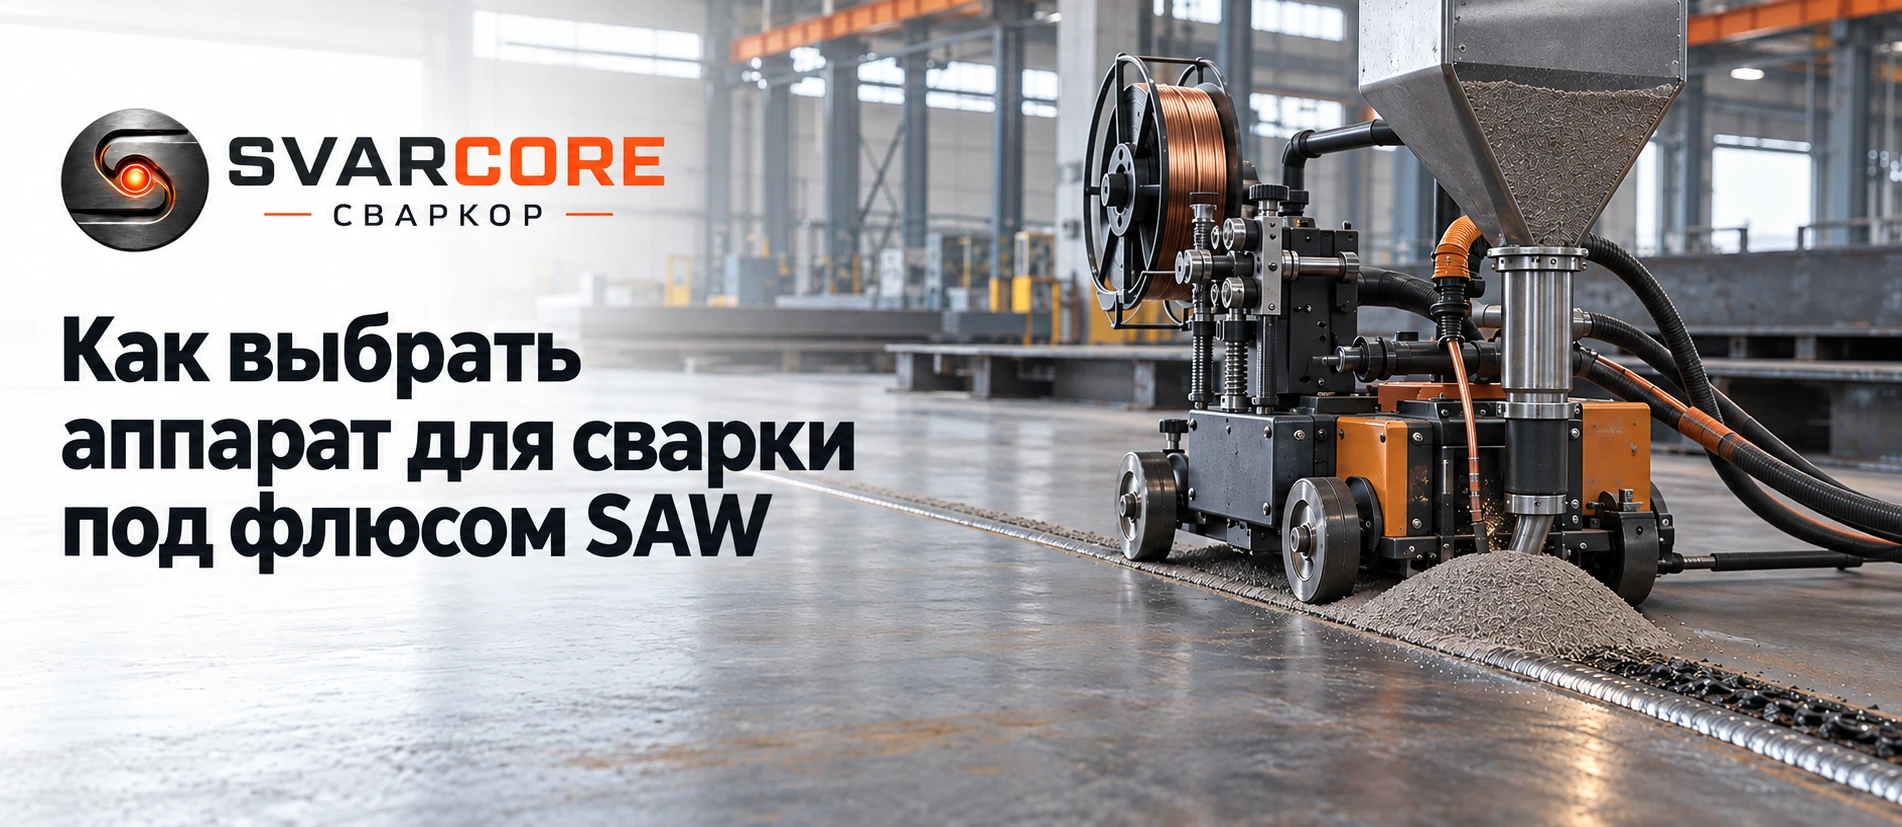
Аппарат для сварки под флюсом SAW выбирают как часть системы, а не отдельно по максимальному току. Для устойчивой работы нужны совместимые источник питания, механизм подачи проволоки, сварочная головка, перемещение вдоль шва и подача флюса. Состав комплекта зависит от изделия и организации производства.
При SAW дуга горит под слоем гранулированного флюса, а проволока непрерывно подаётся в зону сварки. Процесс удобен для повторяемых протяжённых швов, когда деталь и сварочную головку можно надёжно позиционировать. Его применимость к конкретному материалу, соединению и пространственному положению определяют технологией сварки, а не названием аппарата.
Ниже — порядок подбора оборудования: от шва и требуемой производительности до пары «проволока + флюс», инфраструктуры участка и полной комплектации. Он поможет составить техническое задание и сравнить предложения без недостающих узлов.
Что проверить до выбора комплекса SAW
Начните с производственной задачи и подтвердите параметры по документации конкретной системы.
- Изделие: материал, толщина, тип соединения, длина и расположение швов, доступ для головки и требования к качеству.
- Производительность: число изделий или длина шва за смену, время на установку, поворот и переналадку, а не только скорость сварки.
- Компоновка: готовый трактор, головка на колонне или портале либо интеграция с вращателем и существующей линией.
- Источник: требуемый рабочий диапазон тока и напряжения, ПВ на рабочем режиме, полярность и режим управления дугой.
- Подача: совместимые диаметр и тип проволоки, привод, кассета или барабан, сварочная головка и управление перемещением.
- Материалы: подтверждённая пара «проволока + флюс» под основной металл и свойства соединения, условия хранения и возврата флюса.
- Участок: электропитание, кабели, оснастка, доступ к шву, обслуживание, безопасность и пробная сварка.
Какую компоновку рассматривать
Это схема выбора организации поста. Она не заменяет расчёт режима и проверку совместимости узлов.
| Производственная задача | Что рассмотреть | Что проверить особенно внимательно |
|---|---|---|
| Прямые протяжённые швы на крупных листах или балках | Сварочный трактор с направлением движения либо стационарную головку с подачей изделия. | Точность ведения по стыку, подготовку кромок, длину хода и место для кабелей. |
| Повторяемые кольцевые швы | Головку в связке с вращателем или позиционером. | Синхронизацию скоростей, устойчивость крепления детали и доступ к зоне сварки. |
| Несколько типоразмеров и частая переналадка | Модульную систему с удобной регулировкой головки и сохраняемыми настройками, если это требуется производству. | Время смены оснастки, подающего канала и пары проволока–флюс. |
| Существующая автоматизированная линия | Источник, привод и интерфейс управления, совместимые с действующим оборудованием. | Схему сигналов, пуск и останов, аварийные блокировки, поддержку изготовителей. |
1. Опишите соединение и условия сварки
Зафиксируйте марку основного металла, толщину и подготовку кромок, тип соединения, длину шва, требуемое пространственное положение и доступ сварочной головки. Для серийной детали добавьте допуски на сборку, зазор, прихватки и способ фиксации. На длинном стыке и на кольцевом шве понадобятся разные схемы перемещения, даже если требуемый сварочный ток похож.
SAW обычно организуют там, где слой флюса можно удерживать над дугой и вести головку по шву. Не переносите без проверки решение для нижнего положения на вертикальный или потолочный шов. Если изделие можно повернуть в удобное положение, стоимость и возможности позиционера учитывайте вместе со стоимостью сварочного комплекса.
Для ответственных соединений отправной точкой служат чертёж, требования к качеству и утверждённая или разрабатываемая технология сварки. Нужный режим, материалы и контроль образцов определяет технолог. Каталожные характеристики помогают отобрать оборудование, но не подтверждают годность сварного соединения сами по себе.
«Сталь и толщина по чертежу, тип и длина шва, требуемое положение, число изделий за смену, доступное питание, действующая оснастка и требования к контролю». Такое задание полезнее запроса «нужен SAW на 1000 А».
2. Различайте источник и готовый сварочный комплекс
Название «аппарат SAW» в каталоге может обозначать только источник тока либо комплект с трактором, блоком управления и соединительными кабелями. Даже в полном наборе проволока, флюс, обратный кабель, рельсовая направляющая, вращатель или система возврата флюса могут поставляться отдельно. Перед сравнением цен запросите спецификацию поставки по позициям.
| Узел | Задача | Что уточнить в предложении |
|---|---|---|
| Источник питания | Подаёт сварочный ток и поддерживает нужный режим дуги. | Рабочий диапазон, ПВ, режимы, питание и способ подключения управления. |
| Подающий механизм и головка | Подают проволоку и ток к зоне сварки. | Допустимые диаметры, ролики, направляющие, контактные наконечники и крепления. |
| Трактор, колонна или вращатель | Создают требуемое относительное движение головки и изделия. | Диапазон скорости, точность ведения, грузоподъёмность и доступ к шву. |
| Бункер и подача флюса | Закрывают дугу достаточным слоем флюса. | Вместимость, регулировку подачи, совместимость с системой возврата. |
| Кабели и управление | Связывают источник, привод, головку и органы управления. | Длины, разъёмы, сечение, сигналы пуска и аварийной остановки. |
В каталоге оборудования SAW есть разные по составу предложения. Сравнивайте их как комплексы под одинаковую задачу, а не по цене одного корпуса.
3. Сравнивайте источник на рабочем режиме
Максимальный ток показывает верхнюю границу возможностей источника, но не отвечает на вопрос о стабильной работе в вашей смене. Сопоставьте рабочий диапазон тока и напряжения, продолжительность включения (ПВ) на нужном токе, условия охлаждения и допустимую температуру окружающей среды, указанные в документации. Особенно это важно при длинных швах и небольших паузах между изделиями.
Уточните, какой режим управления предусмотрен источником и совместим ли он с используемой головкой и подачей: постоянство напряжения, тока и другие функции зависят от модели системы. Полярность, постоянный или переменный ток и дополнительные режимы выбирают по технологической карте, проволоке, флюсу и требуемому формированию шва. Не приписывайте всем аппаратам SAW один обязательный режим.
Паспортный ток одного источника нельзя автоматически переводить в допустимую толщину металла или скорость сварки. На результат одновременно влияют подготовка кромок, диаметр проволоки, подача, вылет электрода, напряжение дуги, скорость перемещения, флюс и тепловложение. Сверяйте модели по режиму, который нужен именно вашему соединению.
4. Подберите перемещение и подачу проволоки
У трактора проверьте устойчивость движения по реальной поверхности изделия, способ ведения по шву и диапазон скорости. Для длинных прямых швов может потребоваться направляющая; для кольцевых — согласованная работа с вращателем. Если головка закреплена на колонне, оцените ход, позиционирование и доступ к шву на всех типоразмерах.
Подающий механизм должен работать с выбранным диаметром и типом проволоки, а катушка или барабан — подходить к держателю и тракту подачи. Проверьте ролики, направляющие, выпрямитель проволоки, контактные наконечники и возможность их замены. Ограничение любого из этих узлов может сделать подходящий по току источник непригодным для заданного режима.
При интеграции в линию заранее согласуйте сигналы запуска, остановки, обнаружения ошибок и связи с позиционером. Вопрос совместимости решают по схемам и руководствам обоих изготовителей, а не по внешнему сходству разъёмов.
Попросите перечислить точные модели источника, блока управления, привода, головки, трактора, бункера и кабелей. Укажите требуемые диаметр проволоки и скорость перемещения; поставщик должен подтвердить их для всей связки.
5. Выбирайте проволоку и флюс как пару
В SAW защиту сварочной зоны создаёт наружный слой гранулированного флюса. Его не следует путать с наполнителем внутри порошковой проволоки: это разные характеристики расходных материалов, и допустимый тип проволоки зависит от выбранной системы и технологии. Для соединения выбирают совместимую пару проволоки и флюса по основному металлу, требуемым механическим свойствам шва, условиям эксплуатации и утверждённой технологии.
Сверьте марку и диаметр проволоки, допустимый диапазон режимов, паспортные данные флюса и подтверждённые свойства именно их сочетания. Показатели одной проволоки без флюса или флюса с другой проволокой нельзя автоматически переносить на выбранную пару. Для ответственных конструкций запросите документацию на материалы и результаты квалификации режима, если они требуются проектом.
Форма поставки влияет на работу поста: небольшая катушка удобна для короткой серии, крупная тара сокращает остановки при длительной сварке, но требует подходящего устройства подачи и места хранения. Оцените доступность тех же материалов для повторных закупок. В разделе проволоки SAW представлены материалы для сварки под флюсом; точную пару подбирают по документам производителя.
6. Продумайте подачу, возврат и хранение флюса
Флюс должен равномерно закрывать дугу по всей длине шва. Проверьте, как он поступает из бункера к головке, насколько удобно пополнять запас и можно ли собирать нерасплавленный флюс без загрязнения шлаком, окалиной или посторонними частицами. На длинной серии потери и время очистки заметно влияют на стоимость процесса.
Условия хранения и повторного использования зависят от марки флюса и требований производителя. Открытую упаковку защищают от влаги; при возврате флюса учитывают загрязнение и правила просеивания или смешивания со свежим материалом. Режим сушки нельзя назначать «универсальной температурой» для всех марок — его берут из документации конкретного флюса и технологической инструкции предприятия.
Для участка заранее определите место хранения, способ доставки флюса к посту, систему сбора и порядок контроля состояния материала. В стоимость запуска включите бункер, при необходимости сушильное и возвратное оборудование, а также расход флюса на реальной детали.
7. Проверьте инфраструктуру и безопасность поста
Уточните требуемое напряжение, число фаз и входную мощность источника, защиту линии, заземление, размеры и длину силовых кабелей по руководству изготовителя. Проверьте расположение оборудования относительно изделия: короткий комплект кабелей может оказаться неудобным при больших конструкциях, а произвольное удлинение требует расчёта и согласования.
Оцените площадь для перемещения трактора, крепления направляющих, подачи и поворота заготовок, обслуживания головки и работы оператора. Для линии с вращателем или порталом заранее согласуйте аварийный останов и ограждение движущихся узлов. Хотя дуга закрыта флюсом, это не отменяет опасностей горячего металла, электрического тока, пыли и дыма: применяйте защиту и вентиляцию по инструкции и оценке условий рабочего места.
8. Сравните производительность и полную стоимость
Скорость перемещения по шву — лишь одна часть цикла. Посчитайте установку детали, сборку и прихватку, переналадку, подачу проволоки и флюса, удаление шлака, поворот изделия и контроль. Более быстрый проход не даст ожидаемого эффекта, если большая часть смены уходит на операции вне дуги.
Сравнивайте варианты по одинаковому изделию и требуемому качеству. Помимо источника и трактора учитывайте оснастку, позиционер, материалы, запасные наконечники и ролики, кабели, обслуживание, обучение и пробную сварку. Для дорогого комплекса полезно запросить демонстрацию или испытание на типовой детали с замером времени цикла и оценкой качества шва.
Источник и привод
Стоимость основных узлов, управления и средств перемещения.
Оснастка и участок
Направляющие, позиционер, питание, крепление заготовок и безопасность.
Расходные материалы
Проволока, флюс, контактные детали и потери при очистке.
Проверка режима
Образцы, контроль соединения и время наладки перед серией.
9. Частые ошибки при выборе SAW
Покупать только по току
Источник на нужные амперы не заменяет совместимые подачу, головку, перемещение и режим на рабочем ПВ.
Не проверить состав поставки
Цена может относиться к одному источнику, а трактор, кабели и бункер потребуют отдельного заказа.
Смешивать проволоку и флюс наугад
Свойства соединения подтверждают для конкретной пары и принятого режима, а не по названию одного материала.
Игнорировать геометрию изделия
Трактор не поможет, если головка не проходит по шву или деталь невозможно зафиксировать в нужном положении.
Не учитывать обращение с флюсом
Хранение, подача и возврат влияют на стабильность процесса и реальную себестоимость.
Пропустить пробный шов
Каталожные параметры не подтверждают качество сварки на фактическом металле и соединении.
10. Мини-алгоритм выбора оборудования SAW
Каждый шаг должен завершаться проверяемым результатом.
| Шаг | Действие | Результат |
|---|---|---|
| 1 | Описать изделие, шов, объём и требования к качеству. | Техническое задание и исходная технология. |
| 2 | Выбрать схему движения: трактор, головка, вращатель или линия. | Компоновка рабочего поста и требования к оснастке. |
| 3 | Определить рабочий режим и нагрузку вместе с технологом. | Диапазон параметров и ПВ для сравнения источников. |
| 4 | Подтвердить совместимость источника, подачи, головки и управления. | Спецификация всех узлов и кабелей. |
| 5 | Подобрать и документально подтвердить пару проволока–флюс. | Состав материалов и правила обращения с ними. |
| 6 | Проверить сеть, место, безопасность и полную комплектацию. | Смета запуска без скрытых недостающих позиций. |
| 7 | Сварить и проверить образцы до серийной работы. | Подтверждённый режим для реального соединения. |
FAQ: вопросы по выбору аппарата для сварки под флюсом
Достаточно ли купить источник SAW для начала работы?
Обычно нет. Нужны совместимые подача проволоки, головка, управление, перемещение по шву, подача флюса, кабели и материалы. Состав готового комплекта уточняйте в спецификации конкретного предложения.
Нужен ли защитный газ при сварке под флюсом?
В обычном процессе SAW зону дуги и сварочную ванну защищает слой гранулированного флюса. Газовый баллон, необходимый для многих вариантов MIG/MAG, не входит в стандартный состав поста SAW. Требования необычной технологии проверяйте отдельно.
Как выбрать сварочный ток для толщины металла?
Универсальной таблицы «толщина → ток аппарата» недостаточно. Режим зависит от соединения, подготовки кромок, проволоки, флюса, положения, числа проходов и требуемого качества. Выберите режим по технологической документации и подтвердите на образцах.
Что важнее: максимальный ток или ПВ?
Для длинных и повторяемых швов смотрите оба показателя, но сравнивайте источники прежде всего по допустимой работе на нужном вам токе. Максимальный ток без ПВ и условий измерения не описывает производственную нагрузку.
Можно ли использовать любой флюс с подходящей по диаметру проволокой?
Нет. Сверяйте рекомендуемые изготовителем сочетания и их свойства для основного металла и задачи. Диаметр проволоки показывает совместимость с подающим трактом, но не подтверждает пригодность пары материалов для соединения.
Когда нужен трактор, а когда вращатель?
Трактор перемещает головку вдоль подходящего шва. Если удобнее вращать цилиндрическое изделие при закреплённой головке, рассматривают вращатель или позиционер. Решение зависит от геометрии и доступности шва, массы детали, оснастки и требуемой скорости.
Нужна система SAW под ваше изделие?
Пришлите чертёж или описание шва, металл и толщину, объём выпуска, требования к качеству и доступную инфраструктуру. Проверим состав комплекта: источник, подача, перемещение, проволока, флюс и оснастка.