
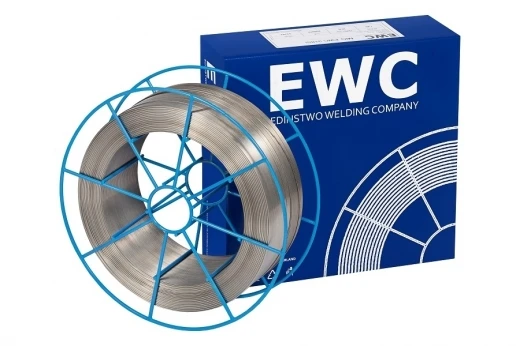
Сварочная проволока для автоматической сварки под флюсом EWC 316H
Сварочная проволока для автоматической сварки под флюсом EWC 316H из аустенитной нержавеющей стали с таким же химическим составом, как и марка 316L, за исключением того, что допустимое содержание углерода ограничено верхним пределом диапазона марки 316.
- Вид сварки
- SAW (Под слоем флюса)
Уточним доступное количество и возможную дату отгрузки.
Если товара нет в наличии, менеджер сообщит сроки поставки.
Запросить КП
Укажите контакты и при необходимости прикрепите реквизиты. Мы подготовим коммерческое предложение или счет по выбранному товару.
Описание
|
ASME SFA A 5.9 |
. |
|---|
Описание и применение*
Сварочная проволока для автоматической сварки под флюсом EWC 316H из аустенитной нержавеющей стали с таким же химическим составом, как и марка 316L, за исключением того, что допустимое содержание углерода ограничено верхним пределом диапазона марки 316.
Содержание углерода в диапазоне 0,04–0,08% обеспечивает более высокую степень прочности при растяжении и ползучести при повышенных температурах; применяется при рабочих температурах до +700 °C.
Специально создан для сварки основного металла марки 316H.
Присутствие молибдена обеспечивает устойчивость к ползучести при повышенных температурах и стойкость к точечной коррозии в галогенидной атмосфере. Является слабомагнитным.
Данная марка может применяться:
· для сварки материала типа 316/316H и других аналогичных материалов, указанных ниже;
· в областях, где требуется устойчивость к образованию горячих трещин;
· в химической и нефтехимической промышленности;
· на электростанциях и в ядерных установках;
· для выполнения сварных швов при изготовлении печного оборудования и компонентов турбин;
· в целлюлозно-бумажной промышленности.
|
Типичный химический состав наплавленного металла**, % |
||||||||
|---|---|---|---|---|---|---|---|---|
|
C |
Mn |
Si |
S |
P |
Ni |
Cr |
Mo |
Cu |
|
0.04 |
1.00 |
0.30 |
max |
max |
11.00 |
18.00 |
2.50 |
Max |
|
0.08 |
2.50 |
0.65 |
0.020 |
0.030 |
14.00 |
20.00 |
3.00 |
0.50 |
|
Механические свойства наплавленного металла** |
||
|---|---|---|
|
Предел текучести Rp0.2 |
Предел прочности Rm |
Относительное удлинение (L0=5d0) |
|
N/mm2 |
N/mm2 |
% |
|
≥350 |
≥550 |
≥25 |
Производимые типоразмеры, ø (мм) - 2.4 мм; 3.2 мм
Типы упаковки: Каркас К415(25 кг)
Характеристики
Классификация
3| ASME SFA A5.9 | ER316H |
|---|---|
| EN ISO 13343-A | 19 12 3 H |
| Werkstoff Nr | 1.4430 |
Производитель
EWC
В 2016 году группа специалистов, за плечами которых более 15-ти лет экспертизы в реализации сварочной проволоки известных мировых брендов в России, запустила новый бренд сварочной проволоки EWC.
Все товары производителя →Товары бренда
Похожие товары
Частые вопросы по проволоке для сварки под флюсом
Краткие ответы на типовые вопросы перед подбором и покупкой.
Для чего используется проволока для сварки под флюсом?
Такая проволока применяется в процессе SAW, где сварочная ванна защищается слоем флюса. Этот процесс часто используют для производительной сварки протяжённых швов.
Что важно учитывать при подборе проволоки под флюс?
Важно учитывать марку проволоки, совместимость с флюсом, материал изделия, требования к механическим свойствам шва и режим сварки.
Нужен ли защитный газ для сварки под флюсом?
Нет, в процессе SAW защиту обеспечивает флюс. Это отличает его от классической MIG/MAG-сварки в защитном газе.
Как связаны проволока и флюс?
Проволока и флюс подбираются совместно. От этой пары зависят стабильность процесса, химический состав наплавленного металла и свойства шва.
Подберём решение под вашу задачу
Поможем с выбором, совместимостью и условиями поставки.
Задать вопрос по товару
Напишите вопрос по комплектации, совместимости, наличию или подбору расходных материалов.