
Сварочный полуавтомат MIG/MAG Сварог PRO SMART MIG 200 (N214S)
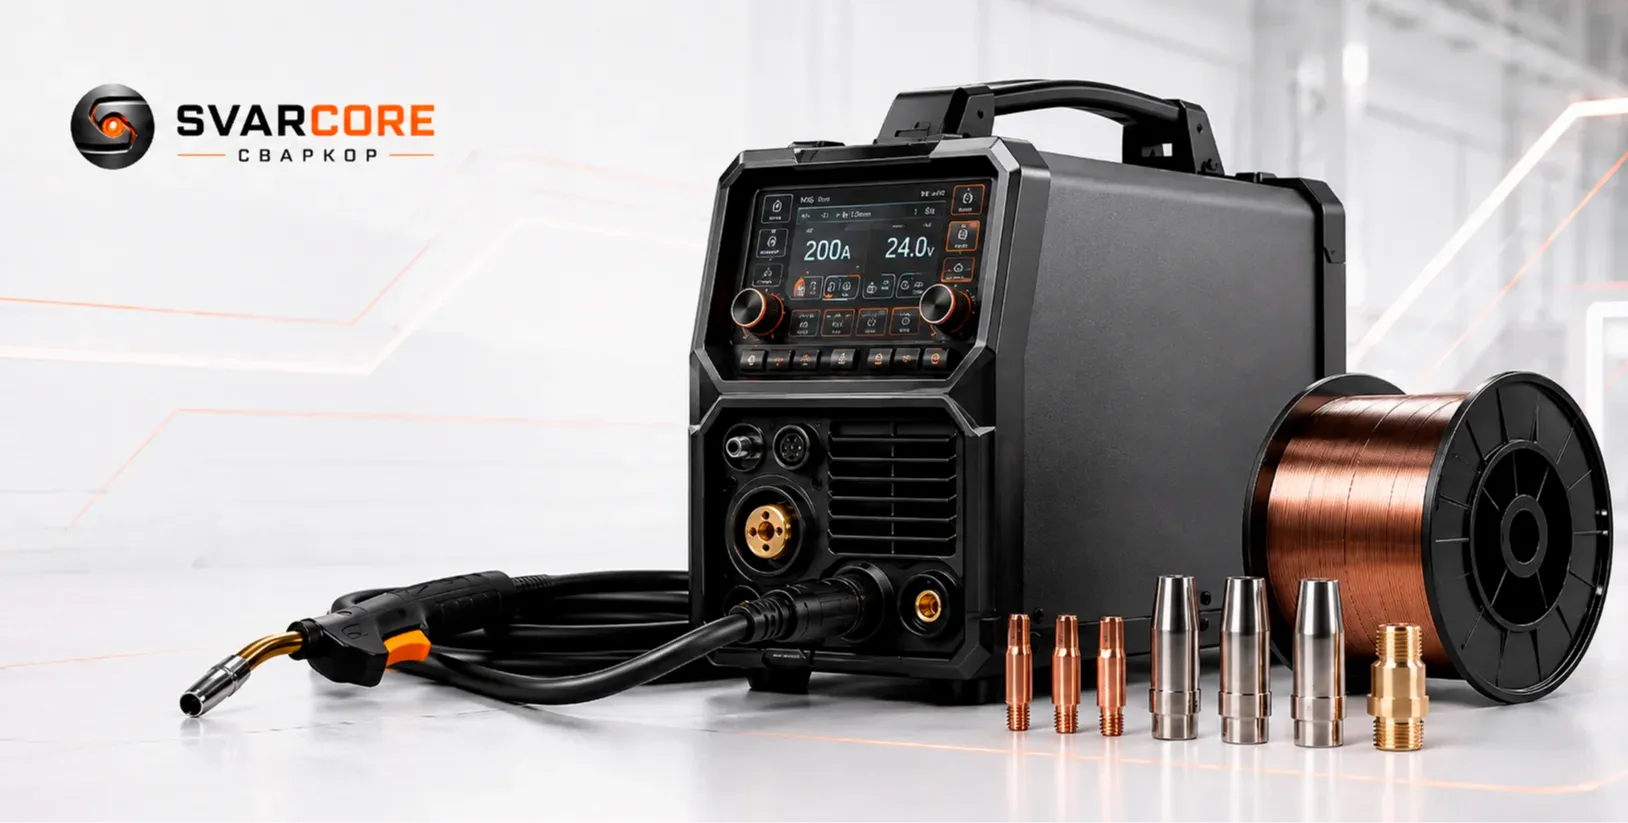
PRO SMART MIG 200 (N214S) — инвертор для полуавтоматической сварки сплошными проволоками (MIG/MAG), для ручной дуговой сварки покрытыми электродами (MMA), а также аргонодуговой сварки неплавящимся электродом (TIG).
- Вид сварки
- MIG/MAG
- Максимальный сварочный ток
- 220 А
- Диапазон сварочного тока
- 50 - 220 А
Уточним доступное количество и возможную дату отгрузки.
Если товара нет в наличии, менеджер сообщит сроки поставки.
Запросить КП
Укажите контакты и при необходимости прикрепите реквизиты. Мы подготовим коммерческое предложение или счет по выбранному товару.
Описание
Сварочный аппарат PRO SMART MIG 200 обладает продуманным конструктивом и функциональным преимуществом для пользователей, что обеспечивает продуктивность, точность и качество сварочных операций
· Синергетические режимы и ручной режим сварки MIG
· Функция SMART GAS – интеллектуальная экономия газа, автоматически регулирующая время продувки газом после сварки, в зависимости от настроек
· Режим сварки 2Т/4Т
· Регулировка индуктивности и заварка кратера
· Холостой прогон проволоки и продувка газа
Применение современного LED дисплея делает отображение информации удобней, а настройку оборудования простой:
1. Удобный LED дисплей отображает параметры сварки
2. Кнопка выбора режимов сварки
3. Кнопка выбора защитного газа или смеси
4. Кнопка выбора диаметра сварочной проволоки
5. Кнопка включения и отключения синергетического режима сварки MIG/MAG
6. Кнопка включения интеллектуальной экономии защитного газа
7. Регулятор параметров сварки позволяет регулировать силу тока, скорость подачи проволоки, силу тока заварки кратера
8. Кнопка переключения между основным сварочным током, и током заварки кратера
9. Регулятор параметров сварки позволяет регулировать напряжение сварочной дуги, напряжение сварочной дуги при заварке кратера, регулировка форсажа дуги
10. Кнопка продувки защитного газа
11. Кнопка сброса к заводским настройкам
12. Кнопка холостого прогона проволоки
13. Регулятор параметров индуктивности
14. Кнопка выбора сварочной горелки
Оборудование предназначено для использования в современных сварочных цехах
Позволяют сваривать низкоуглеродистые, нержавеющие, разнородные стали, а также алюминий и его сплавы. Способом сварки TIG Lift можно дополнительно работать с медными, бронзовыми, титаном, высокоуглеродистыми сталями и сплавами (кроме алюминия и его сплавов).
Аппараты построены на современной платформе, имеют цифровой способ управления сварочным процессом и продуманный функционал, что охватывает широкий диапазон потребностей цехов по производству металлоконструкций и сварочных мастерских.
Надежный механизм подачи проволоки
· Прочный металлический двухроликовый механизм подачи проволоки
· Максимальный вес катушки до 20 кг.
· Возможность установки катушек D300 и D200
· Защита от перегрузки механизма подачи проволоки
Конструктивные особенности
· Процессорное управление сваркой
· Индикация и предустановка режимов сварки
· Туннельный обдув силовой части
· Дроссель увеличенных размеров для повышения стабильности сварочных параметров
· Защита от перегрева и от перегрузки силовой части
· Температура эксплуатации до -15 °С
· Повышенная пылезащищенность благодаря раздельному исполнению силовой части и плат управления. Силовая часть помещена в специальный короб, который защищает силовую часть от попадания мелкодисперсной пыли и грязи. Это позволяет работать в сильно запыленных или тяжелых промышленных условиях
Интеллектуальная система охлаждения
Интеллектуальная система охлаждения снижает загрязнение инвертора, уменьшает энергопотребление на холостом ходу и уровень шума. Особенно эта функция понравится в тех случаях, где работы производятся в небольших помещениях, или присутствуют металлические стены, шум вентилятора не будет отвлекать от работы.
Режимы сварки
Режим сварки MIG/MAG DC | Да |
Режим сварки MMA DC | Да |
Режим сварки TIG DC | Да |
Режимы работы горелки
Режим работы 2Т/4Т | Да |
Технические характеристики
Напряжение питающей сети | 220 В |
Рабочий диапазон сетевого напряжения | 160–270 В |
Частота питающей сети | 50/60 Гц |
Количество фаз | 1 фаза |
Потребляемый ток | 36.4 А |
Потребляемая мощность MIG | 7.7 кВА |
Потребляемая мощность MMA | 7 кВА |
Потребляемая мощность TIG | 6 кВА |
Сварочный ток MIG | 50–220 А |
Сварочный ток MMA | 50–160 А |
Сварочный ток TIG | 50–200 А |
Рабочее напряжение MIG | 16.5–25 В |
Рабочее напряжение MMA | 22–26.4 В |
Рабочее напряжение TIG | 13–18 В |
Напряжение холостого хода MIG | 56 В |
Напряжение холостого хода MMA/ VRD | 56 В |
Напряжение холостого хода TIG | 13 В |
ПН (40°C) | 60 % |
Сварочный ток при ПН, 100%, MIG | 140 А |
Сварочный ток при ПН, 100%, MMA | 110 А |
Сварочный ток при ПН, 100%, TIG | 140 А |
Диаметр сварочной проволоки | 0.8 мм/1.0 мм |
Диаметр электрода MMA | 1.6–4.0 мм |
Диаметр электрода TIG | 1.6–3.2 мм |
Скорость подачи проволоки | 2.0–24.0 м/мин |
Количество роликов | 2 шт |
Максимальный вес катушки | 20 кг |
Дополнительные функции MIG
Режим Synergy MIG | Да |
Сварка алюминия | Да |
Регулировка индуктивности | Да |
Холостой прогон проволоки | Да |
Тестовая продувка газа | Да |
Функция заварки кратера | Да |
Дополнительные функции MMA
Hot Start | Да |
Регулируемый ARC Force | Да |
Дополнительные функции TIG
Тип применяемой горелки | Вентильная |
Способ возбуждения дуги | Касанием |
Конструктивные решения
Тип изготовления | Комбинированный |
Тип транзисторов | IGBT транзисторы |
Тип управления | Процессорное цифровое |
Цифровая индикация параметров сварки | Дисплей LED |
Интеллектуальная система охлаждения аппарата | Да |
Память последнего режима сварки | Да |
Розетка 36 В | Да |
Подающий механизм | Встроенный |
Подключение блока охлаждения | Да |
Установка тележки | Да |
Сброс к заводским настройкам | Да |
Базовые характеристики
Коэффициент мощности | 0.75 |
КПД | 80 % |
Класс изоляции | H |
Степень защиты | IP 23S |
Температура эксплуатации | – 15 …+40 °C |
Габаритные размеры источника | 597×298×503 мм |
Габаритные размеры аппарата в сборе | 597×298×503 мм |
Вес аппарата в сборе | 22.6 кг |
Панельные соединения источника
Силовые панельные соединения | ОКС 35–50 |
Подключение горелки | Евроадаптер |
Подключение газа, вход | Штуцер ⌀9 мм |
Характеристики
Комплектация
Комплект поставки:
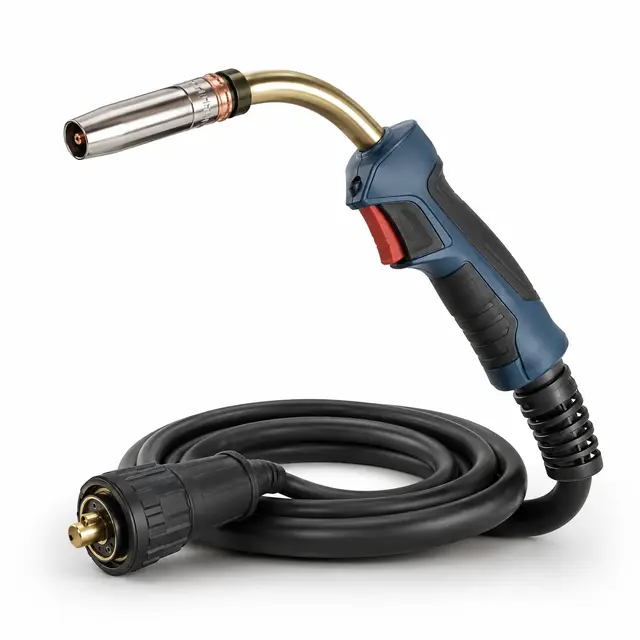
· Горелка TECH MS 25 в сборе, 3 м— 1 шт.
· Комплект ЗИП для сварочной горелки— 1 шт.
· Клемма заземления 200 А в сборе с кабелем 3 м— 1 шт.
· Ролик подающий— 1 шт. и ролик подающий V 0.8/1.0 (установлен на аппарате) — 1 шт.
· Рукав газовый— Ø 6.4 м.
· Паспорт и Руководство по эксплуатации— 1 шт.
Документы
Производитель

Сварог
ГК «Сварог» является эксклюзивным представителем Shenzhen Jasic Technology CO., LTD — с 2007 г. поставляет на российский рынок инверторное сварочное оборудование под торговой маркой «Сварог», а также комплектующие, аксессуары и расходные материалы к сварочному оборудованию.
Все товары производителя →Товары бренда


Похожие товары




Частые вопросы по MIG/MAG-полуавтомату
Краткие ответы на типовые вопросы перед подбором и покупкой.
Что нужно для работы с MIG/MAG-полуавтоматом?
Обычно требуются сварочная проволока, защитный газ или самозащитная проволока, горелка MIG/MAG, редуктор, контактные наконечники, сопла, направляющий канал и средства защиты.
Какую сварочную проволоку выбрать?
Проволоку подбирают по материалу заготовки, диаметру, типу защитной среды и требованиям к шву. Для углеродистых сталей обычно используют стальную проволоку подходящего диаметра.
Нужен ли защитный газ?
Для классической MIG/MAG-сварки используется защитный газ или газовая смесь. Если применяется самозащитная порошковая проволока, работа возможна без баллона с газом.
Как подобрать горелку к полуавтомату?
Горелку выбирают по типу подключения, сварочному току, длине, охлаждению и режиму работы. Для длительной производственной нагрузки часто требуется горелка с запасом по току или жидкостным охлаждением.
Полезная информация при выборе
Экспертные материалы, которые помогают разобраться в параметрах, комплектации и сопутствующих расходниках перед покупкой.
Подберём решение под вашу задачу
Поможем с выбором, совместимостью и условиями поставки.
Задать вопрос по товару
Напишите вопрос по комплектации, совместимости, наличию или подбору расходных материалов.