
Сварочный полуавтомат MIG/MAG ПТК ПРОФИ MIG 250 SYN LED
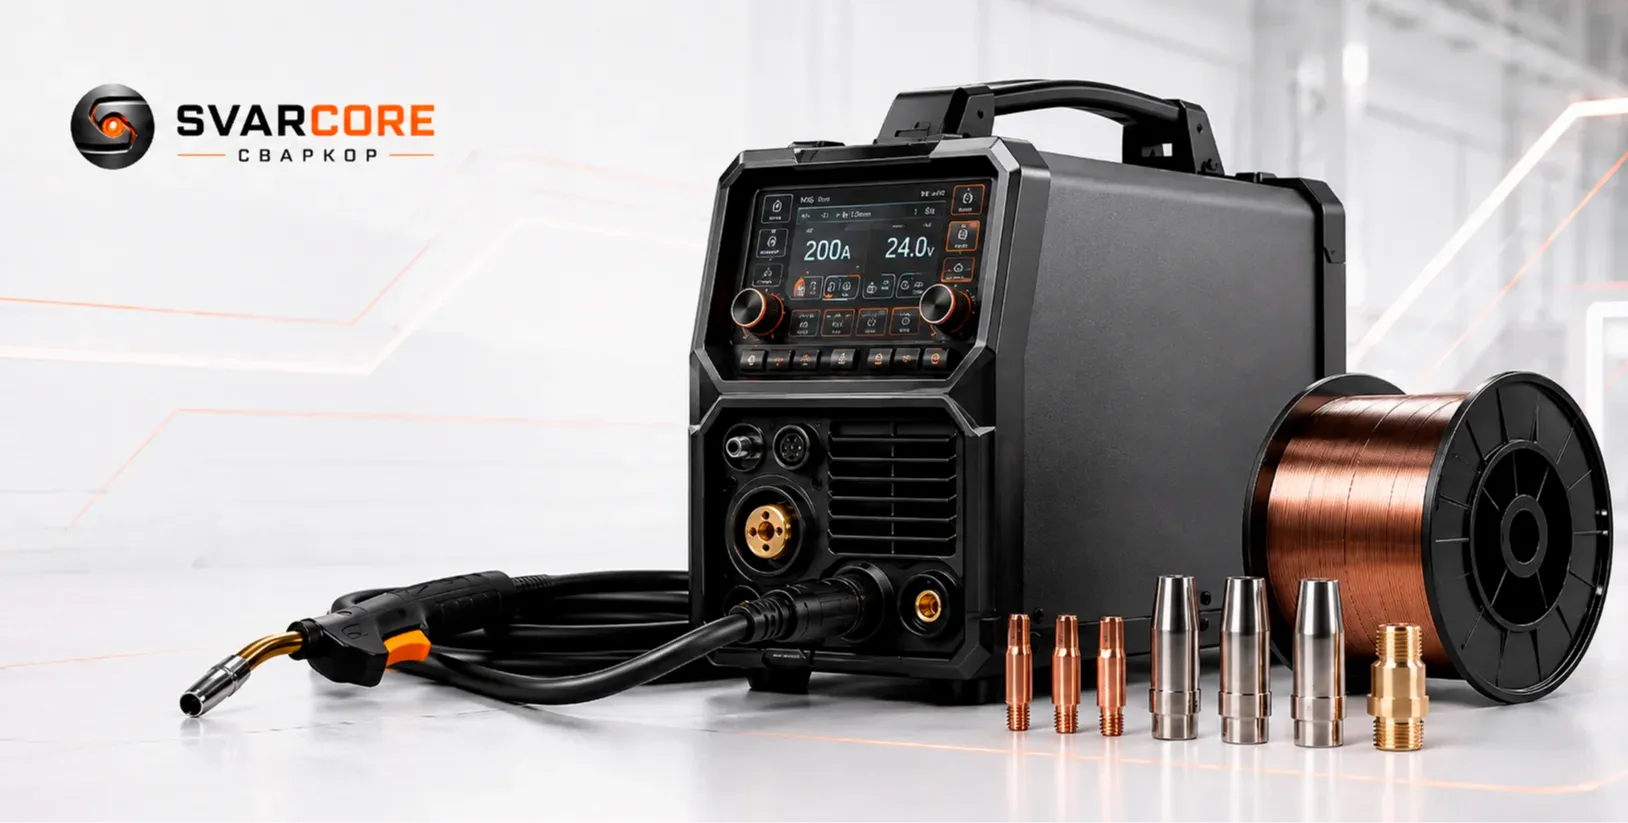
Синергетический сварочный аппарат для работы в защитных газах с функциями MMA и TIG. Оснащен LED дисплеем. Полная комплектация. Гарантия 1 год.
- Вид сварки
- MIG/MAG
- Максимальный сварочный ток
- 250 А
- Диапазон сварочного тока
- 50 - 250 А
Уточним доступное количество и возможную дату отгрузки.
Если товара нет в наличии, менеджер сообщит сроки поставки.
Запросить КП
Укажите контакты и при необходимости прикрепите реквизиты. Мы подготовим коммерческое предложение или счет по выбранному товару.
Описание
Сварочный аппаратПРОФИ MIG 250 SYN LED– инновационное оборудование в линейке ПРОФИ.
Аппарат имеет высокомощные IGBT-транзисторы с частотой преобразования 15–16 кГц и регулировкой выходной мощности через ШИМ (PWM). Инверторные технологии обеспечивают КПД до 80%, сниженный вес и на 30% более высокую производительность. Отличается стабильной дугой при сварке металлических изделий.
Оснащен яркимLED дисплеемс динамическими индикаторами, который четко отображает настройки и защищает элементы управления от влаги, пыли и загрязнений.
Главное преимущество –синергетическое управление, автоматически подбирающее оптимальные параметры импульсов и сварочного тока с учетом марки, толщины и свойств металла, а также диаметра проволоки и состава защитного газа. Аппарат обеспечивает высококачественную сварку углеродистых, низколегированных и нержавеющих сталей и их сплавов.
Аппарат оборудован функцией регулировкииндуктивности: при высокой индуктивности сварка становится мягче, с широкой и эластичной дугой, а при низкой – дуга более жесткая и сконцентрированная.
Для удобства предусмотрена встроенная розетка на 36 В для подогрева защитного газа, расположенная на задней панели.
Дополнительно поддерживаетMMA(ручную дуговую сварку) иLift TIG(аргонодуговую сварку в защитной среде).
НаПРОФИ MIG 250 SYN LEDдействуетгарантия 1 год.
Возможности аппарата ПРОФИ MIG 250 SYN LED
Режимы MIG MAN и MIG SYN
- Два режима управления:MIG SYN(синергетический режим) – автоматический подбор оптимальных параметров для стабильного сварочного процесса.MIG MAN(ручной режим) – возможность точной настройки параметров сварки вручную.
- Гибкий выбор защитного газа: сварка в углекислом газе (CO₂), сварка в смеси аргона и углекислого газа, безгазовая сварка порошковой проволокой.
- Настройка режимов работы горелки. 2-тактный режим – для коротких швов, когда горелка активируется при нажатии кнопки. 4-тактный режим – для длинных швов, снижающий нагрузку на руку сварщика.
- Продуманный механизм подачи проволоки - металлический 2-х роликовый механизм обеспечивает надежную подачу проволоки. Возможность установки катушки с проволокой до 15 кг.
- Использование проволоки диаметром от 0,6 до 1,0 мм. В комплекте ролики 30×22×10 мм для стальной проволоки 0,8–1,0 мм.
- Удобный контроль расхода проволоки – боковое смотровое окно для быстрого визуального контроля.
- Функциональные энкодеры – левый включает тест подачи газа, правый – протяжку проволоки.
Режим Lift TIG
- При аргонодуговой сварке используютсявольфрамовые электродыот 1,0 до 4,0 мм.
- Возможность подключения TIG горелок с вентильным управлением (серии 9, 17, 26) через быстросъёмный разъём
Режим MMA
- При ручной дуговой сварке используются покрытые электроды диаметром от 1,5 до 5,0 мм.
- Возможность сварки на прямой и обратной полярности.
- Функция VRD – снижение напряжения холостого хода для безопасной работы.
Технические характеристики
| Напряжение питающей сети, В: | 380±15% |
| Частота питающей сети, Гц: | 50 |
| Потребляемый ток, А: | 12,5 |
| Диапазон регулировки тока MIG, А: | 50–250 |
| Диапазон регулировки тока ММА, А: | 20–220 |
| Диапазон регулировки тока TIG, А: | 30–250 |
| Диапазон регулировки напряжения MIG, В: | 10–28,5 |
| Напряжение холостого хода, В: | 60 |
| Коэффициент мощности: | 0,93 |
| ПВ, %: | 60 |
| КПД, %: | 85 |
| Тип подающего механизма: | Встроенный |
| Механизм подачи сварочной проволоки: | 2-х роликовый |
| Скорость подачи проволоки, м/мин: | 2–18 |
| Диаметр сварочной проволоки MIG, мм: | 0,6–1,0 |
| Диаметр электрода ММА, мм: | 1,5–5,0 |
| Диаметр электрода TIG, мм: | 1,0–4,0 |
| Степень изоляции: | F |
| Класс защиты: | IP21 |
| Вес нетто, кг (не более): | 20 |
| Габариты аппарата, мм (не более): | 580х255х425 |
| Вес брутто, кг (не более): | 21,3 |
| Размеры индивидуальной упаковки, мм (не более): | 650х300х500 |
Характеристики
Комплектация
Комплектация
- Инверторный аппарат полуавтоматической сварки — 1 шт.
- Полуавтоматическая горелкаMIG 15 серии— 1 шт.
- Клемма заземления — 1 шт.
- Электрододержатель — 1 шт.
- Ролик подающий30х22х10V 0,8-1,0 — 1 шт. (установлен в механизм подачи проволоки)
- Руководство по эксплуатации — 1 шт.
Документы
Производитель

ПТК
Компания ПТК уже 25 лет поставляет на российский рынок оборудование для сварки от ведущих китайских заводов.
Все товары производителя →Товары бренда


Похожие товары


Частые вопросы по MIG/MAG-полуавтомату
Краткие ответы на типовые вопросы перед подбором и покупкой.
Что нужно для работы с MIG/MAG-полуавтоматом?
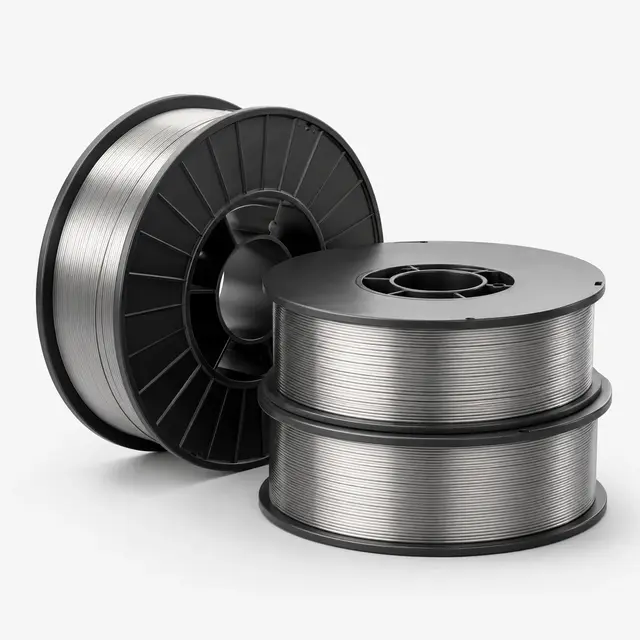
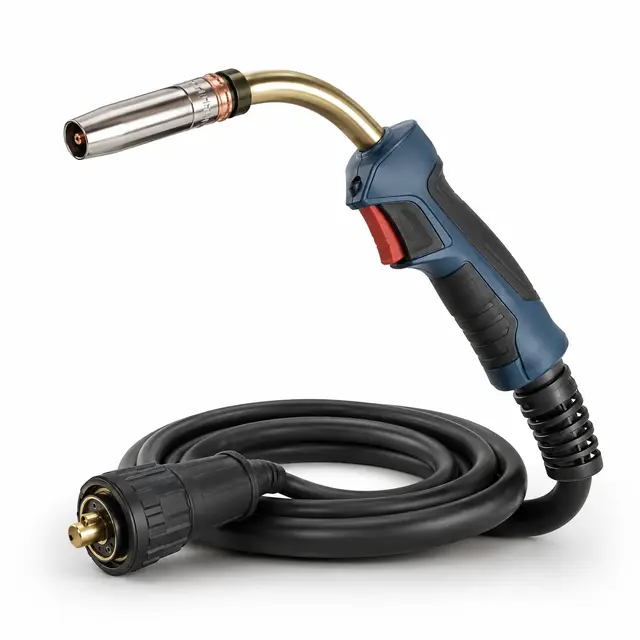
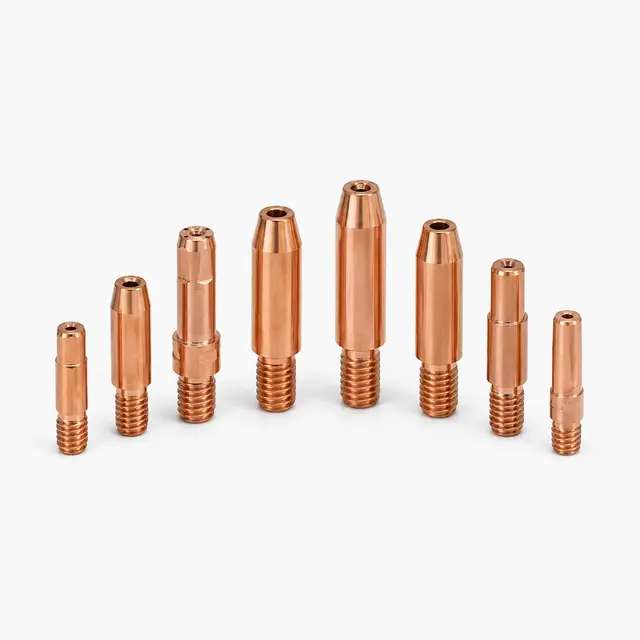
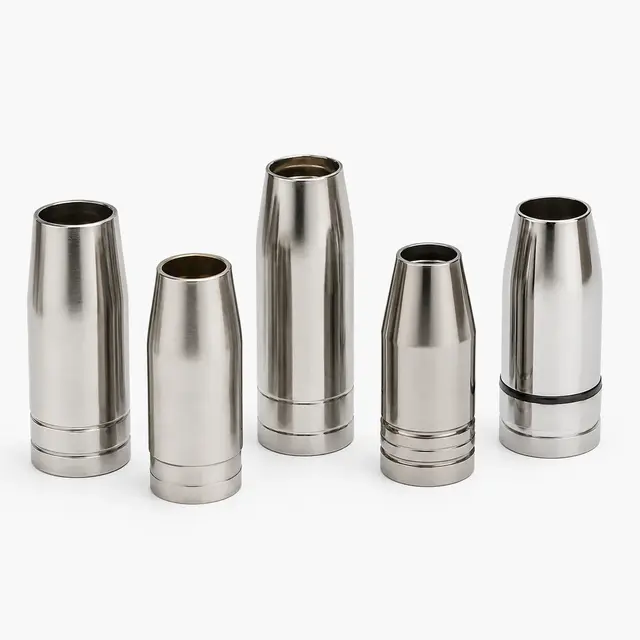
Обычно требуются сварочная проволока, защитный газ или самозащитная проволока, горелка MIG/MAG, редуктор, контактные наконечники, сопла, направляющий канал и средства защиты.
Какую сварочную проволоку выбрать?
Проволоку подбирают по материалу заготовки, диаметру, типу защитной среды и требованиям к шву. Для углеродистых сталей обычно используют стальную проволоку подходящего диаметра.
Нужен ли защитный газ?
Для классической MIG/MAG-сварки используется защитный газ или газовая смесь. Если применяется самозащитная порошковая проволока, работа возможна без баллона с газом.
Как подобрать горелку к полуавтомату?
Горелку выбирают по типу подключения, сварочному току, длине, охлаждению и режиму работы. Для длительной производственной нагрузки часто требуется горелка с запасом по току или жидкостным охлаждением.
Полезная информация при выборе
Экспертные материалы, которые помогают разобраться в параметрах, комплектации и сопутствующих расходниках перед покупкой.
Подберём решение под вашу задачу
Поможем с выбором, совместимостью и условиями поставки.
Задать вопрос по товару
Напишите вопрос по комплектации, совместимости, наличию или подбору расходных материалов.