
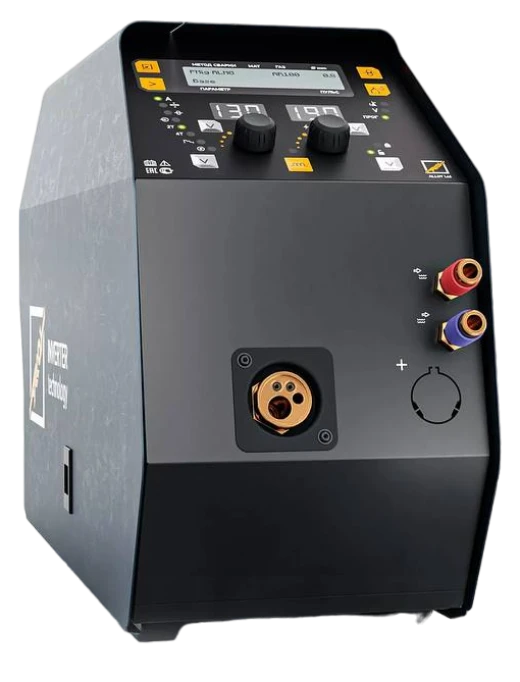
Сварочный полуавтомат MIG/MAG Эллой MC-501 MX Adaptive
Уникальный алгоритм сварки для минимального разбрызгивания металла. Разработан специально для тех отраслей промышленности, где к оборудованию применяются самые высокие требования. В дополнение к стандартным MIG/MAG, MIG Pulse и MIG Double Pulse в аппарате реализованы адаптивные технологии сварки: «Х-СВАР», «K-CBAP», «BB-CBAP», «BC-CBAP»
- Вид сварки
- MIG/MAG
- Максимальный сварочный ток
- 500 А
- Диапазон сварочного тока
- 20-500 А
Уточним доступное количество и возможную дату отгрузки.
Если товара нет в наличии, менеджер сообщит сроки поставки.
Запросить КП
Укажите контакты и при необходимости прикрепите реквизиты. Мы подготовим коммерческое предложение или счет по выбранному товару.
Описание
Источники питания Alloy МС-501МХ Adaptive представляют собой новое поколение сварочных аппаратов серии МХ, оснащенных цифровой системой, реализующей новые адаптивные алгоритмы управления сварочной дугой. В данных аппаратах реализованы такие процессы, как:
Импульсный процесс с контролируемым глубоким проплавлением металла
Быстрый импульс на «подъем»
Адаптивный импульсный процесс для сварки корня шва на весу
Адаптивный импульсный процесс для «холодного» переноса металла и контролируемого тепловложения.
При создании полуавтоматов серии МХ учитывались все лучшие достижения технологий «Эллой». Широкий диапазон настроек и надежность воплотились в этой серии. В источниках питания МС-501МХ Adaptive реализована тоннельная система протока воздуха, охлаждающая силовую часть аппарата.
Возможности оборудования:
-
Выбор типа процесса сварки MIG/MAG: 80 зашитых программ для сварки различных видов сталей.
-
Сварка покрытыми электродами (ММА).
-
Функция строжки.
-
Сварочные режимы: «pulse», «double pulse».
-
Устойчивое, стабильное горение дуги, малое разбрызгивание, хорошее формирование сварочного шва с равномерной чешуйчатостью.
-
Регулировка эластичности сварочной дуги.
-
Функция мягкий старт (изменение скорости подачи сварочной проволоки в начале процесса сварки по специальному алгоритму), способствующего плавности возбуждения сварочной дуги в начале процесса.
-
Функция заварки кратера обеспечивает необходимое качество формирования кратера сварного шва.
-
Функция работы горелки в двух- или четырехтактных режимах, а также в четырехтактном специальном режиме с возможностью регулировки длительности перехода от начального тока к сварочному и от сварочного к конечному.
-
Регулировка значения индуктивности и, соответственно, форсирования дуги, в режиме сварки с короткими замыканиями, обеспечивающего необходимые динамические характеристики источника.
-
Функция продувки газа до сварки и протяжки проволоки, существенно облегчают контроль состояния газовой магистрали, работы подающего механизма и заправку проволоки в сварочную горелку.
-
Адаптирован к работе с изношенными электрическими сетями. Блок компенсации входного напряжения расширяет диапазон отклонений фактического напряжения от номинального до 15%.
-
Три контура защиты от перегрузки в электрической сети предохраняют полуавтомат от сбоев в работе.
Специальные программы:
X-CBAP (сварка «Холодной дугой») – процесс сварки «короткой дугой» с адаптивным уменьшением сварочного тока в момент короткого замыкания между каплей электродного материала и сварочной ванной. Разработан для кардинального снижения тепловой энергии, вводимой в соединяемые кромки при сварке.
Позволяет:
-
Сваривать тонколистовые соединения.
-
Резко снизить сварочные деформации.
-
Сваривать корень шва с идеальным обратным формированием.
-
Заполнять большие зазоры
-
Осуществлять процесс сварки-пайки бронзовой проволокой.
-
Существенно увеличить скорость сварки по сравнению с традиционным MIG/MAG процессом.
-
Получать качественные лицевые швы благодаря минимальному образованию брызг.
K-CBAP (сварка «Корня» шва) – процесс сварки с использованием модифицированной короткой дуги основанный на точном расчете временных интервалов и адаптивном импульсном изменении сварочного тока в период образования, роста и отрыва капли электродного металла. Применение этой технологии обеспечивает максимальный контроль сварочной ванны и облегчает управление дугой.
Позволяет:
-
Сваривать с высокой производительностью и минимальным разбрызгиванием в любом пространственном положении.
-
Контролировать процесс заполнения зазора с гарантированным образованием обратного валика заданной геометрии.
-
Сваривать любые толщины во всех пространственных положениях.
-
С успехом использовать при автоматизации и роботизации сварочного процесса.
BB-CBAP (Высокоскоростная сварка Вертикальных швов) – процесс, основанный на идеальном сбалансированном сочетании энергетических интервалов тока большой силы с высокой подачей энергии и тока с низкой энергией. Предназначен для повышения скорости и упрощения техники сварки в вертикальном положении.
Позволяет:
-
Увеличить производительность при сварке вертикальных швов с одновременным качественным формированием сварного шва даже для менее квалифицированных сварщиков.
-
Сваривать соединения с большими зазорами между кромками.
-
Управлять тепловложением для исключения деформаций шва при сварке.
BC-CBAP (Высокоскоростная Сварка) – процесс MIG/MAG сварки, создающий мощную концентрированную дугу, что значительно увеличивает степень проплавления и уменьшает деформацию металла.
Позволяет:
-
Получать сварные швы с гарантированным проваром корня шва даже при сварке в «узкую разделку».
-
Сократить расход сварочной проволоки и защитного газа.
-
Снизить риск появления дефектов сварного шва.
-
Сваривать без разделки или с минимальной разделкой кромок, а также с увеличенным вылетом сварочной проволоки сплавы алюминия, углеродистые, низко - и высоко - легированные стали.
Характеристики
Документы
Сопутствующие товары


Производитель

Эллой
Опыт, компетентность и преданность делу были и остаются основными стратегиями, внедренными ЭЛЛОЙ® для того, чтобы стать одним из ведущих российских производителей сварочного оборудования.
Все товары производителя →Товары бренда


Похожие товары


Частые вопросы по MIG/MAG-полуавтомату
Краткие ответы на типовые вопросы перед подбором и покупкой.
Что нужно для работы с MIG/MAG-полуавтоматом?
Обычно требуются сварочная проволока, защитный газ или самозащитная проволока, горелка MIG/MAG, редуктор, контактные наконечники, сопла, направляющий канал и средства защиты.
Какую сварочную проволоку выбрать?
Проволоку подбирают по материалу заготовки, диаметру, типу защитной среды и требованиям к шву. Для углеродистых сталей обычно используют стальную проволоку подходящего диаметра.
Нужен ли защитный газ?
Для классической MIG/MAG-сварки используется защитный газ или газовая смесь. Если применяется самозащитная порошковая проволока, работа возможна без баллона с газом.
Как подобрать горелку к полуавтомату?
Горелку выбирают по типу подключения, сварочному току, длине, охлаждению и режиму работы. Для длительной производственной нагрузки часто требуется горелка с запасом по току или жидкостным охлаждением.
Полезная информация при выборе
Экспертные материалы, которые помогают разобраться в параметрах, комплектации и сопутствующих расходниках перед покупкой.
Подберём решение под вашу задачу
Поможем с выбором, совместимостью и условиями поставки.
Задать вопрос по товару
Напишите вопрос по комплектации, совместимости, наличию или подбору расходных материалов.